Retrofit de máquinas: quando vale a pena e como é feito
Publicado em
O que é retrofit de máquinas, quando ele vale mais que uma máquina nova, o que se troca e o que se preserva, como o projeto é conduzido e o que um caso real mostra sobre o resultado.
Retrofit de máquinas é a substituição do comando, dos acionamentos e dos sensores de uma máquina cuja mecânica ainda tem vida útil. A estrutura, os eixos e o processo continuam. O que sai é a parte que ficou obsoleta: o CLP fora de linha, o inversor sem peça de reposição, o sensor que não se fabrica mais.
A máquina produz bem quando funciona. O problema aparece na parada: o cartão do CLP queimou, o fabricante não vende mais, e a reposição sai de um lote usado comprado na internet. A manutenção passa a depender de sorte. O comprador cota uma máquina nova e recebe um prazo de entrega de meses e um preço que não cabe no orçamento do ano.
O retrofit é o caminho intermediário. Ele recupera a disponibilidade da máquina sem trocar o que ainda funciona. Este texto mostra quando ele faz sentido, o que entra no escopo e como evitar que a parada para o retrofit vire uma parada maior que a falha que se queria resolver.
1. Quando o retrofit vale mais que uma máquina nova
A decisão depende de onde está o desgaste. Se ele está na mecânica, o retrofit do comando não resolve. Se está no comando, trocar a máquina inteira paga por uma estrutura que ainda serviria por anos.
| Situação | Caminho indicado |
|---|---|
| Mecânica íntegra, CLP ou acionamento fora de linha | Retrofit do comando |
| Mecânica íntegra, máquina sem proteção de segurança | Retrofit com adequação à NR-12 no mesmo projeto |
| Estrutura com desgaste, folga ou trinca, e comando obsoleto | Avaliar reforma mecânica antes; sem ela, máquina nova |
| Processo mudou e a máquina não atende mais à capacidade | Máquina nova |
| Máquina especial, sem equivalente no mercado | Retrofit, mesmo com mecânica a recuperar |
O parque industrial brasileiro reforça a primeira linha da tabela. Em sondagem da CNI com 1.682 indústrias, a idade média dos equipamentos é de 14 anos, e quase quatro em cada dez estão fora do ciclo de vida recomendado pelo fabricante. A maior parte dessa obsolescência está na eletrônica, que envelhece mais rápido que o aço.
Na prática: o sinal mais claro de que a máquina é candidata a retrofit é a reposição. Quando a peça do comando só aparece em lote usado, ou o prazo de entrega passa de semanas, o risco de parada longa já existe. Os sinais de fim de vida do controlador estão detalhados na seção sobre obsolescência de CLP.
2. O que se troca e o que se preserva
Um retrofit bem definido declara as duas listas. A lista do que se preserva é tão importante quanto a outra, porque é ela que segura o custo e o prazo.
O que normalmente se troca
- Controlador: CLP fora de linha por plataforma com suporte vigente do fabricante.
- Interface de operação: painel de botões ou IHM antiga por uma IHM atual, com alarmes e diagnóstico na tela.
- Acionamentos: inversores e servoacionamentos sem peça de reposição.
- Sensores e instrumentos que perderam precisão ou saíram de linha.
- Painel de comando, quando os componentes elétricos também chegaram ao fim de vida.
O que normalmente se preserva
- A estrutura mecânica, os eixos, as guias e os atuadores em bom estado.
- A lógica de processo: a sequência que a operação conhece e que funciona.
- Os motores, quando a avaliação mostra isolamento e rolamentos em condição.
- A fiação de campo que passa no teste, para evitar refazer o que está bom.
A preservação da lógica merece atenção. O operador sabe como a máquina se comporta, e a manutenção sabe onde procurar a falha. Migrar a plataforma sem mudar o comportamento evita um segundo período de aprendizado. Quando a mudança de comportamento é desejada, ela entra no escopo de forma declarada, e não por acidente.
Observação: máquinas com mais de dez anos costumam ter o programa-fonte perdido. O controlador funciona, mas ninguém tem o arquivo com os comentários. Nesse caso, a lógica é lida do controlador atual e reconstruída antes da migração. Essa etapa precisa estar no orçamento desde o início.
3. Como um retrofit de máquina é conduzido
Cada etapa tem um entregável nomeado. É o que permite ao comprador saber, a qualquer momento, o que já foi feito e o que falta.
| Etapa | O que acontece | Entregável |
|---|---|---|
| 1. Diagnóstico | Levantamento da mecânica, do comando, da documentação existente e dos riscos da máquina | Relatório com escopo recomendado e o que preservar |
| 2. Projeto | Arquitetura de controle nova, especificação de hardware e software, diagramas elétricos | Projeto executivo e lista de materiais |
| 3. Desenvolvimento | Migração ou reconstrução da lógica, telas da IHM, teste em bancada quando aplicável | Programas versionados e plano de teste |
| 4. Execução | Troca de componentes na parada programada, montagem e ligação | Instalação conforme projeto |
| 5. Comissionamento | Teste ponto a ponto e comparação com o comportamento anterior da máquina | Protocolos de teste assinados |
| 6. Entrega | As built, manual e treinamento da manutenção | Documentação final e fontes dos programas |
A última coluna da última linha é a que mais se perde. Sem as fontes dos programas, a empresa troca a dependência de uma peça obsoleta pela dependência do fornecedor do retrofit. A documentação de como a máquina ficou de fato está descrita no post sobre as built.
4. O plano de parada
O tempo de máquina parada é o custo que o comprador mais sente. Ele precisa ser conhecido antes da intervenção, e não descoberto durante a obra.
Três práticas reduzem esse tempo:
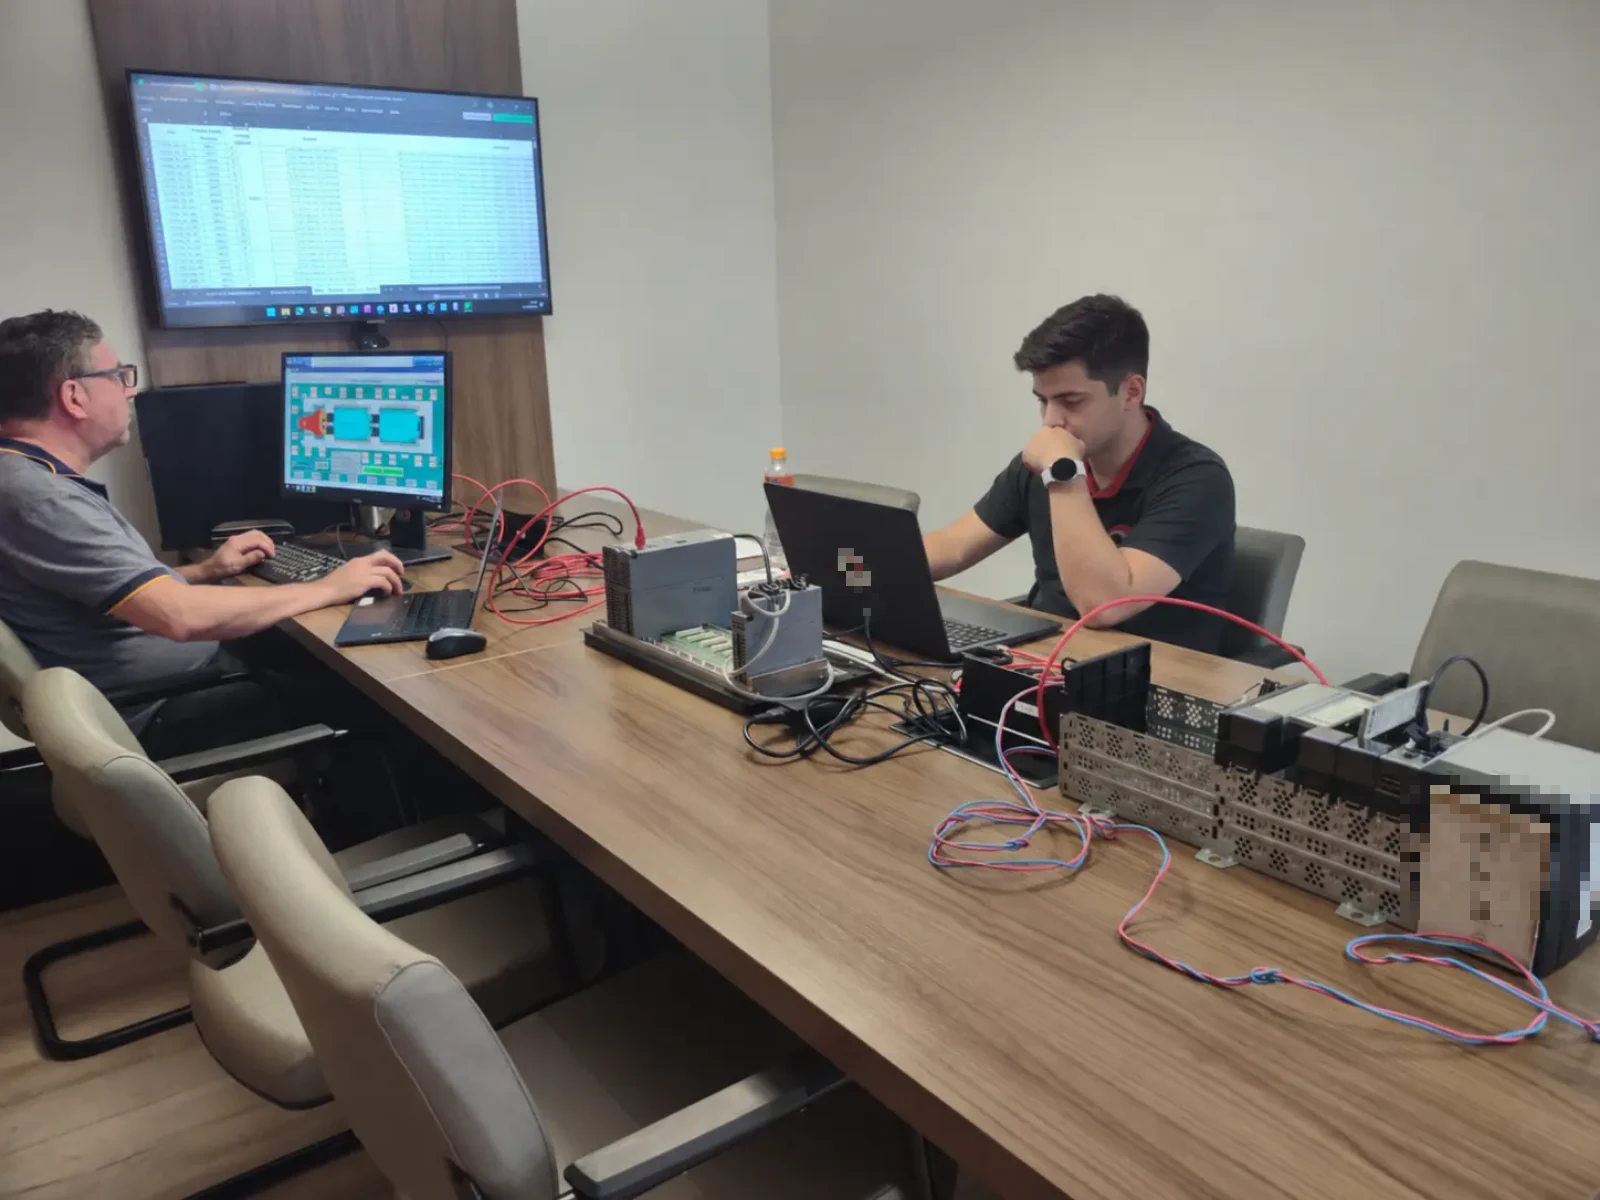
- Desenvolver antes de parar. Programa, telas e painel novo ficam prontos e testados em bancada antes da máquina desligar. Na parada, o trabalho é de troca e teste, não de desenvolvimento.
- Levantar a fiação antes. Cada ponto de entrada e saída é identificado no diagnóstico. A surpresa de um fio sem identificação, descoberta na parada, custa horas.
- Usar a parada que já existe. Férias coletivas, manutenção anual ou troca de linha de produto são janelas naturais. O projeto é dimensionado para caber nelas.
A mesma lógica vale para a segurança da máquina. Se ela já vai ficar parada para o retrofit, a apreciação de risco e as proteções da NR-12 entram no mesmo escopo. Fazer depois significa uma segunda parada só para a parte de segurança. O que o documento de risco precisa conter está no post sobre laudo NR-12.
A máquina tem comando obsoleto e mecânica boa?
A EngProcess faz o diagnóstico, define o que trocar e o que preservar e entrega a máquina com as fontes dos programas. Ver retrofit e modernização de máquinas.
5. Caso real: planta química em Araçariguama, SP
Numa indústria química de Araçariguama, SP, a automação tinha deixado de ser confiável. Os valores exibidos no supervisório não refletiam o processo. Quando o instrumento de campo tinha display próprio, a operação lia o valor ali, e não na tela. Não havia intertravamento de proteção, e o painel de automação estava desorganizado e sem documentação.
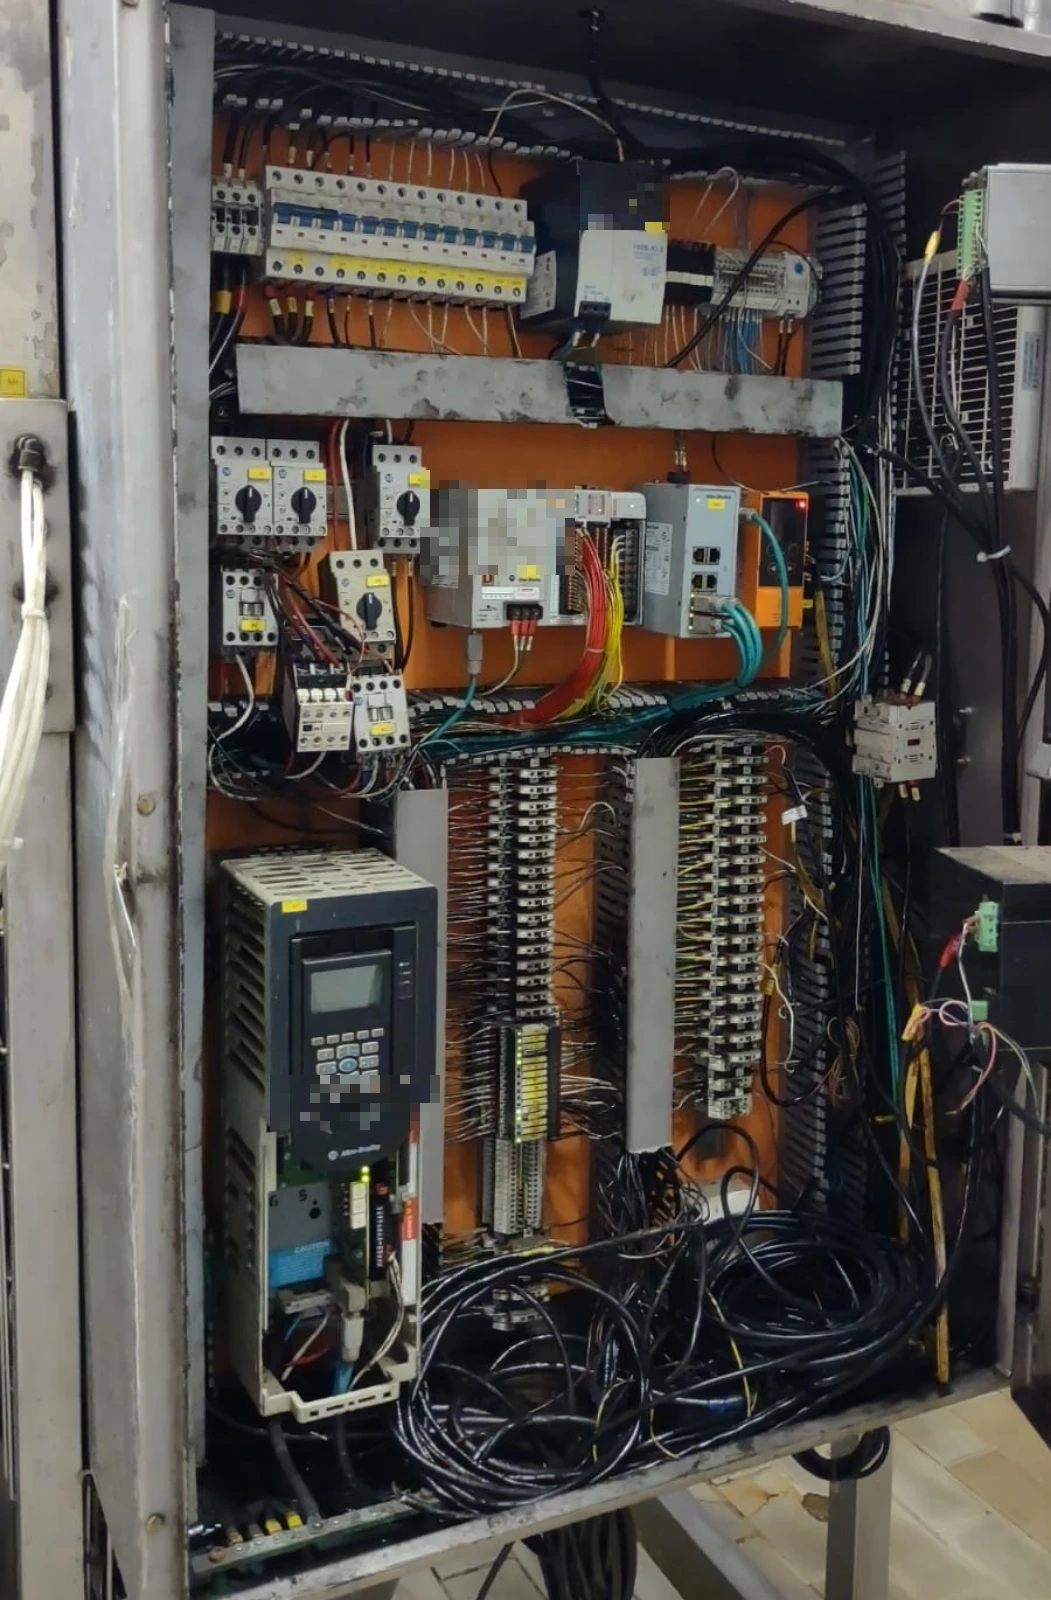
| Item | Resultado |
|---|---|
| Instrumentos de campo substituídos | 12, com parametrização individual e loop test até o supervisório |
| Cartões de entrada analógica trocados | 2, no painel de automação |
| Plataforma | CLP Siemens S7-1200 programado em TIA Portal e supervisório Elipse E3 |
| Rotinas novas | Alarmes, histórico de variáveis analógicas, resfriamento por água e chaveamento entre bomba A e bomba B |
O retrofit não trocou o processo nem a mecânica. Trocou o que fazia o supervisório mentir: instrumentos sem precisão e cartões de entrada com defeito. Depois disso, a programação ganhou as proteções que faltavam.
O resultado aparece na forma como a planta para. A parada passou a ocorrer só por atuação dos intertravamentos de segurança. Cada evento é sinalizado no supervisório, analisado pelo histórico de variáveis e restabelecido em pouco tempo.
Um caso de outro porte mostra o mesmo princípio. Numa planta química de Cubatão, SP, um CLP descontinuado foi migrado para uma plataforma redundante, com 800 malhas migradas em 35 dias de parada e garantia de suporte de 10 a 15 anos. Os detalhes estão na seção de exemplos reais de migração.
6. Erros mais comuns em retrofit
- Trocar o CLP e manter o inversor obsoleto. A máquina volta a parar pela próxima peça sem reposição. O diagnóstico precisa listar toda a cadeia de comando.
- Começar sem o programa-fonte e sem orçamento para reconstruí-lo. A descoberta no meio do projeto empurra prazo e custo.
- Mudar o comportamento da máquina sem declarar. A operação estranha, a produtividade cai nas primeiras semanas e o retrofit leva a culpa.
- Deixar a NR-12 para depois. A segunda parada custa mais que incluir a segurança no primeiro escopo.
- Aceitar a entrega sem fontes e sem as built. A próxima manutenção começa do zero.
Perguntas frequentes
O que é retrofit de máquinas?
É a substituição do comando, dos acionamentos e dos sensores de uma máquina cuja mecânica ainda tem vida útil. A estrutura e o processo continuam; sai a parte que ficou obsoleta ou sem peça de reposição.
Quando o retrofit vale mais que comprar uma máquina nova?
Quando o desgaste está no comando e não na mecânica. Se a estrutura está íntegra e o problema é CLP, inversor ou sensor fora de linha, o retrofit recupera a disponibilidade sem pagar por uma estrutura nova.
Dá para manter a lógica atual da máquina?
Sim. A lógica de processo é preservada e o que muda é a plataforma que a executa. Quando o programa-fonte não existe, ele é reconstruído a partir da leitura do controlador atual.
Quanto tempo a máquina fica parada no retrofit?
Depende da complexidade e é definido no projeto, antes da intervenção. Desenvolver o programa e o painel antes da parada, com teste em bancada, reduz o tempo de máquina parada ao período de troca e comissionamento.
O retrofit já deixa a máquina adequada à NR-12?
Não automaticamente, porque são escopos diferentes. Como a máquina já fica parada para o retrofit, incluir a apreciação de risco e as proteções no mesmo projeto evita uma segunda parada.
Conclusão
O retrofit de máquinas é uma decisão sobre onde está o desgaste. Mecânica boa com comando obsoleto é o caso típico, e é também o mais comum num parque com idade média de 14 anos.
- O diagnóstico define o que trocar e, com o mesmo peso, o que preservar.
- A lógica de processo é mantida, mesmo quando o programa-fonte precisa ser reconstruído.
- O plano de parada é fechado antes da intervenção, com o desenvolvimento feito em bancada.
- A segurança da máquina entra no mesmo escopo, para evitar uma segunda parada.
- A entrega inclui as built e fontes dos programas.
Para saber se uma máquina da sua planta é candidata a retrofit, o diagnóstico técnico avalia a mecânica, o comando e a documentação existente antes de qualquer proposta.
Hélio Gomes — fundador da EngProcess, mais de 30 anos em projetos de automação industrial, com atuação em segurança funcional SIL 3 e cibersegurança industrial.
Parque fabril: CNI, Sondagem Especial 88. Casos de Araçariguama e Cubatão: projetos conduzidos pela EngProcess.